

ส่วนประกอบโลหะที่ซับซ้อนมักจะสร้างปัญหาในการผลิตขั้นพื้นฐาน ยิ่งรูปทรงซับซ้อนมากขึ้นเท่าไร การผลิตที่แม่นยำก็ยิ่งยากขึ้นโดยไม่ต้องเพิ่มขั้นตอนการตัดเฉือนหรือการประกอบหลายขั้นตอนชิ้นส่วนหล่อการลงทุนสแตนเลสเสนอวิธีการที่เป็นประโยชน์ในการสร้างรูปทรงที่อาจเป็นเรื่องยากหรือบางครั้งก็ไม่ประหยัดในการผลิตจากวัสดุที่เป็นของแข็ง
แต่ไม่ได้หมายความว่าจะสามารถหล่อรูปร่างที่ซับซ้อนทุกรูปแบบได้สำเร็จ ผนังบาง ทางเดินแคบ การเปลี่ยนผ่านที่คมชัด โพรงลึก และช่องเปิดขนาดเล็ก ต่างก็มีความต้องการที่แตกต่างกันในกระบวนการหล่อ คำถามที่แท้จริงไม่ใช่เพียงว่าการหล่อด้วยสเตนเลสสตีลสามารถสร้างรูปทรงที่ซับซ้อนได้หรือไม่ แต่กระบวนการจะไปได้ไกลแค่ไหนโดยยังคงรักษาการไหลของโลหะที่ดี การควบคุมขนาด และคุณภาพพื้นผิวที่ใช้งานได้
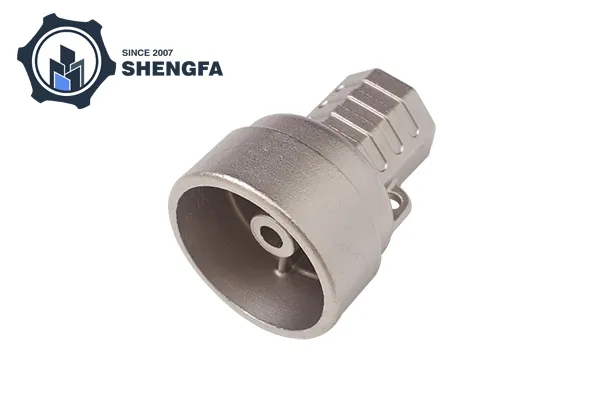
การหล่อการลงทุนเริ่มต้นด้วยขี้ผึ้งหรือลวดลายโพลีเมอร์ที่มีรายละเอียด เปลือกเซรามิกถูกสร้างขึ้นรอบๆ ลวดลาย หลังจากนั้นลวดลายจะถูกลบออก และสแตนเลสหลอมเหลวจะถูกเทลงในช่องที่เกิด
เนื่องจากแม่พิมพ์ถูกสร้างขึ้นตามรูปทรงที่แท้จริงของส่วนประกอบ กระบวนการจึงไม่ได้ขึ้นอยู่กับเครื่องมือตัดที่เข้าถึงทุกพื้นผิวได้ทั้งหมด นี่เป็นหนึ่งในข้อได้เปรียบหลักสำหรับชิ้นส่วนที่ซับซ้อน
คุณสมบัติที่มักจะรวมอยู่ในการหล่อแบบเดียว ได้แก่:
สำหรับส่วนประกอบเครื่องจักร การสร้างคุณสมบัติเหล่านี้อาจต้องใช้การตั้งค่าหลายอย่าง เครื่องมือพิเศษ หรือส่วนประกอบแยกกันที่นำมารวมกันในภายหลัง การหล่อด้วยการลงทุนสามารถลดจำนวนการดำเนินการผลิตแต่ละอย่างได้โดยการสร้างรูปทรงเรขาคณิตโดยตรงในแม่พิมพ์มากขึ้น
ผนังบางเป็นไปได้ แต่เป็นหนึ่งในคุณสมบัติที่ละเอียดอ่อนกว่าในกระบวนการหล่อการลงทุน
เมื่อชิ้นส่วนหล่อการลงทุนสแตนเลสหลอมเหลวเข้าสู่ส่วนบาง โลหะจะสูญเสียความร้อนอย่างรวดเร็วเนื่องจากแม่พิมพ์โดยรอบดูดซับความร้อน หากโลหะแข็งตัวก่อนที่ช่องจะเต็ม อาจเกิดข้อบกพร่อง เช่น การวิ่งผิดทางหรือส่วนที่ไม่สมบูรณ์ได้
ตัวแปรหลายตัวส่งผลต่อว่าสามารถเติมผนังบางได้สำเร็จหรือไม่:
| ปัจจัย | ผลกระทบต่อส่วนที่บาง |
|---|---|
| ความหนาของผนัง | กำหนดความเร็วที่โลหะสูญเสียความร้อน |
| อุณหภูมิการเท | ส่งผลต่อความลื่นไหลของโลหะ |
| องค์ประกอบของโลหะผสม | เกรดที่ต่างกันมีพฤติกรรมแตกต่างกันระหว่างการบรรจุ |
| อุณหภูมิของเปลือก | ส่งผลต่อความเร็วการแข็งตัว |
| การออกแบบประตู | ควบคุมการที่โลหะหลอมเหลวไปถึงบริเวณบางๆ |
| เรขาคณิตของชิ้นส่วน | การเปลี่ยนแปลงที่คมชัดสามารถขัดขวางการไหลของโลหะได้ |
| ขนาดหล่อ | ชิ้นส่วนขนาดใหญ่อาจต้องใช้กลยุทธ์การบรรจุที่แตกต่างกัน |
นี่คือเหตุผลว่าทำไมจึงไม่มีความหนาของผนังขั้นต่ำสากลเดียวที่ใช้ได้กับงานหล่อสแตนเลสทุกประเภท ขีดจำกัดในทางปฏิบัติขึ้นอยู่กับโลหะผสม ขนาดส่วนประกอบ ระบบเปลือก อุณหภูมิในการหล่อ และรูปทรงโดยรวม
ข้อผิดพลาดทั่วไปคือการประเมินส่วนประกอบโดยผนังที่บางที่สุดเท่านั้น ในทางปฏิบัติ รูปทรงทั้งหมดจะกำหนดว่าโลหะหลอมเหลวจะเข้าถึงผนังนั้นได้ง่ายเพียงใด
ตัวอย่างเช่น ซี่โครงสั้นบางที่เชื่อมต่อกับส่วนที่ค่อนข้างหนาอาจเติมได้ง่ายกว่าผนังบางที่ยาวและแยกออกจากกัน ในทำนองเดียวกัน พื้นผิวโค้งบางอาจมีพฤติกรรมแตกต่างจากส่วนเรียบบาง
นักออกแบบจึงควรคำนึงถึง:
ยิ่งผนังบางยาวเท่าไร ความเสี่ยงของการแข็งตัวก่อนกำหนดก่อนที่ช่องจะเต็มก็จะยิ่งมากขึ้นเท่านั้น
ส่วนที่บางที่เชื่อมต่อกับมวลที่มากขึ้นอาจพบความแตกต่างในการทำความเย็นและการแข็งตัวได้ การเปลี่ยนภาพที่เหมาะสมสามารถช่วยลดความเครียดเฉพาะจุดและข้อบกพร่องในการหล่อได้
มุมภายในที่แหลมคมอาจทำให้การไหลของโลหะซับซ้อนและสร้างความเข้มข้นของความเครียด โดยทั่วไปแล้วรัศมีขนาดเล็กจะจัดการได้ง่ายกว่าการเปลี่ยน 90 องศาอย่างกะทันหัน
ช่องภายในต้องยอมให้โลหะหลอมเหลวเข้าไป และอากาศหรือก๊าซหลบหนีออกไป ข้อความที่แคบหรือลึกมากอาจทำให้ทำซ้ำได้ยากขึ้น
การหล่อการลงทุนมักเกี่ยวข้องกับรูปร่างที่ซับซ้อน แต่ก็มีขอบเขตในทางปฏิบัติ
การออกแบบอาจกลายเป็นเรื่องยากเมื่อรวมคุณสมบัติสุดขั้วหลายประการเข้าด้วยกัน เช่น ผนังที่บางมาก ช่องแคบยาว ทางเดินภายในที่ลึก และช่องเปิดขนาดเล็ก
เมื่อถึงจุดนั้นคำถามก็เปลี่ยนจาก “หล่อได้ไหม?” ถึง “สามารถร่ายต่อเนื่องได้หรือไม่?”
ความแตกต่างนี้มีความสำคัญต่อการวางแผนการผลิต รูปทรงที่สามารถผลิตได้ครั้งเดียวภายใต้สภาวะที่มีการควบคุมอย่างระมัดระวังอาจไม่เหมาะสำหรับการผลิตซ้ำที่มีความเสถียร หากกรอบเวลากระบวนการแคบเกินไป
เหล็กกล้าไร้สนิมประกอบด้วยโลหะผสมหลายประเภท รวมถึงเกรดออสเทนนิติก มาร์เทนซิติก เฟอร์ริติก และเกรดชุบแข็งแบบตกตะกอน พฤติกรรมการคัดเลือกนักแสดงไม่เหมือนกัน
เกรดที่เลือกอาจส่งผลต่อ:
ด้วยเหตุนี้ การเลือกวัสดุจึงควรเกิดขึ้นพร้อมกับการออกแบบการหล่อ แทนที่จะทำหลังจากสรุปรูปทรงแล้ว
ตัวอย่างเช่น เกรดสเตนเลสสตีลที่เลือกไว้สำหรับความต้านทานการกัดกร่อนเป็นหลัก อาจต้องพิจารณากระบวนการที่แตกต่างจากเกรดที่เลือกไว้สำหรับความแข็งหรือความแข็งแรงเชิงกลที่สูงขึ้น
กระบวนการนี้จะมีประโยชน์อย่างยิ่งเมื่อจำเป็นต้องรวมคุณสมบัติที่ซับซ้อนหลายประการไว้ในส่วนประกอบโลหะชิ้นเดียว
พิจารณาตัวเรือนสเตนเลสสตีลที่มีทางเดินโค้ง หมุดยึด โครงบาง และโปรไฟล์ภายนอกที่ไม่ปกติ การตัดเฉือนรูปร่างทั้งหมดจากบล็อกตันอาจทำให้เกิดการสิ้นเปลืองวัสดุจำนวนมาก และต้องมีการวางแนวการตัดเฉือนหลายทิศทาง
การหล่อการลงทุนสามารถสร้างรูปทรงเรขาคณิตพื้นฐานได้เป็นอันดับแรก จากนั้นสามารถสงวนการตัดเฉือนไว้สำหรับพื้นผิวที่ต้องการพิกัดความเผื่อ เกลียว พื้นที่ปิดผนึก หรือรูที่แม่นยำยิ่งขึ้น
การผสมผสานนี้มักจะใช้งานได้จริงมากกว่าที่คาดไว้ว่าการหล่อหรือการตัดเฉือนจะดำเนินการทุกครั้ง
การหล่อแบบหล่อการลงทุนสามารถบรรลุพื้นผิวที่มีรายละเอียดค่อนข้างมาก แต่ไม่จำเป็นต้องทิ้งทุกคุณสมบัติไว้ในสภาพแบบหล่อ
พื้นที่การตัดเฉือนหลังการหล่อโดยทั่วไปได้แก่:
สิ่งสำคัญคือการแยกแยะระหว่างความซับซ้อนของรูปร่างและความแม่นยำของมิติ
การหล่อการลงทุนเหมาะอย่างยิ่งกับการขึ้นรูปรูปทรงที่ซับซ้อน การตัดเฉือน CNC ยังคงเหมาะสมกว่าเมื่อพื้นผิวต้องการพิกัดความเผื่อของขนาดที่แคบเป็นพิเศษหรือการควบคุมผิวสำเร็จที่มีการควบคุม
การปรับเปลี่ยนโมเดล CAD เล็กน้อยในบางครั้งอาจสร้างความแตกต่างอย่างมีนัยสำคัญต่อพฤติกรรมการหล่อได้
ข้อควรพิจารณาในการออกแบบที่เป็นประโยชน์ ได้แก่:
การเปลี่ยนแปลงอย่างกะทันหันจากส่วนที่บางไปเป็นส่วนที่หนาอาจทำให้การระบายความร้อนไม่สม่ำเสมอ การเปลี่ยนภาพทีละน้อยสามารถให้รูปแบบการแข็งตัวที่คาดเดาได้มากขึ้น
การเพิ่มรัศมีที่เหมาะสมสามารถปรับปรุงการไหลของโลหะและลดความเข้มข้นของความเค้นเฉพาะจุดได้
ความหนาของส่วนที่แตกต่างกันมากสามารถสร้างอัตราการทำความเย็นที่แตกต่างกัน และเพิ่มความเป็นไปได้ของปัญหาที่เกี่ยวข้องกับการหดตัว
แม้ว่าการหล่อแบบลงทุนไม่จำเป็นต้องพิจารณาร่างการปล่อยแม่พิมพ์เหมือนกับการหล่อแบบทั่วไป แต่รูปแบบโดยรวมและการออกแบบเปลือกยังคงต้องรองรับข้อกำหนดด้านการผลิตและการถอดรูปแบบ
พื้นผิวที่ต้องการการตัดเฉือนหลังการหล่อควรได้รับการระบุในระหว่างการออกแบบ แทนที่จะเพิ่มในภายหลัง
โดยทั่วไปรูปทรงภายนอกจะตรวจสอบได้ง่ายกว่ารูปทรงภายใน เมื่อส่วนประกอบมีช่องภายในหรือช่องปิด การตรวจสอบจะมีความสำคัญมากขึ้น
การตรวจสอบอาจเกี่ยวข้องกับ: ทั้งนี้ขึ้นอยู่กับชิ้นส่วน
การตรวจสอบด้วยเอ็กซเรย์มีประโยชน์อย่างยิ่งเมื่อไม่สามารถระบุข้อบกพร่องภายในจากภายนอกได้ มันสามารถเปิดเผยรูปแบบบางอย่างของรูพรุน การหดตัว หรือการรวมตัวโดยไม่ต้องตัดส่วนประกอบออกจากกัน
การหล่อการลงทุนมีแนวโน้มที่จะสมเหตุสมผลเมื่อส่วนประกอบผสมผสานรูปทรงที่ซับซ้อน ขนาดที่ค่อนข้างเล็กหรือขนาดกลาง คุณลักษณะที่ตัดเฉือนยาก และความจำเป็นในการลดจำนวนชิ้นส่วนที่ประกอบ
มันอาจจะน่าดึงดูดน้อยลงเมื่อ:
กระบวนการที่ดีที่สุดจึงขึ้นอยู่กับส่วนประกอบทั้งหมดมากกว่าคุณสมบัติที่น่าสนใจเพียงประการเดียว
ก่อนที่จะเลือกการหล่อการลงทุนเหล็กกล้าไร้สนิม ควรตอบคำถามหลายข้อ:
การตอบคำถามเหล่านี้ตั้งแต่เนิ่นๆ อาจเผยให้เห็นปัญหาการหล่อที่อาจเกิดขึ้นได้ก่อนที่เครื่องมือและการผลิตจะเริ่มขึ้น
การหล่อด้วยเหล็กสเตนเลสสามารถจัดการกับรูปทรงที่ซับซ้อนและคุณสมบัติผนังบางได้ แต่ความสามารถของมันไม่ได้จำกัด ผลลัพธ์ที่ประสบความสำเร็จขึ้นอยู่กับความสัมพันธ์ระหว่างความหนาของผนัง รูปทรง การเลือกโลหะผสม อุณหภูมิโลหะ สภาพเปลือก การออกแบบประตู และพฤติกรรมการแข็งตัว
การใช้งานที่แข็งแกร่งที่สุดไม่ได้เป็นเพียงส่วนที่มีรูปร่างซับซ้อนเท่านั้น เป็นส่วนประกอบที่สามารถขึ้นรูปรูปทรงเรขาคณิตที่ซับซ้อนได้อย่างมีประสิทธิภาพผ่านการหล่อ ในขณะที่พื้นที่ที่มีความสำคัญต่อความแม่นยำนั้นจะถูกทำให้สำเร็จด้วยการตัดเฉือนและตรวจสอบผ่านการตรวจสอบที่เหมาะสม
สำหรับชิ้นส่วนหล่อการลงทุนเหล็กกล้าไร้สนิม วิธีการที่มีประโยชน์มากที่สุดคือการประเมินรูปทรงที่สมบูรณ์ แทนที่จะมุ่งเน้นไปที่ค่าความหนาของผนังขั้นต่ำเพียงค่าเดียว การหล่อที่ได้รับการออกแบบมาอย่างดีทำงานร่วมกับพฤติกรรมของเหล็กกล้าไร้สนิมหลอมเหลว แทนที่จะบังคับให้กระบวนการสร้างคุณลักษณะที่ยากโดยพื้นฐานในการเติมหรือแข็งตัวอย่างสม่ำเสมอ
-


